【CNC初心者の悲劇】2ヶ月でエンドミルを4本折り、1万円をゴミにした「屍(しかばね)」たちの教訓
 artstation
はじめに:2ヶ月で1万円が吹き飛んだ話
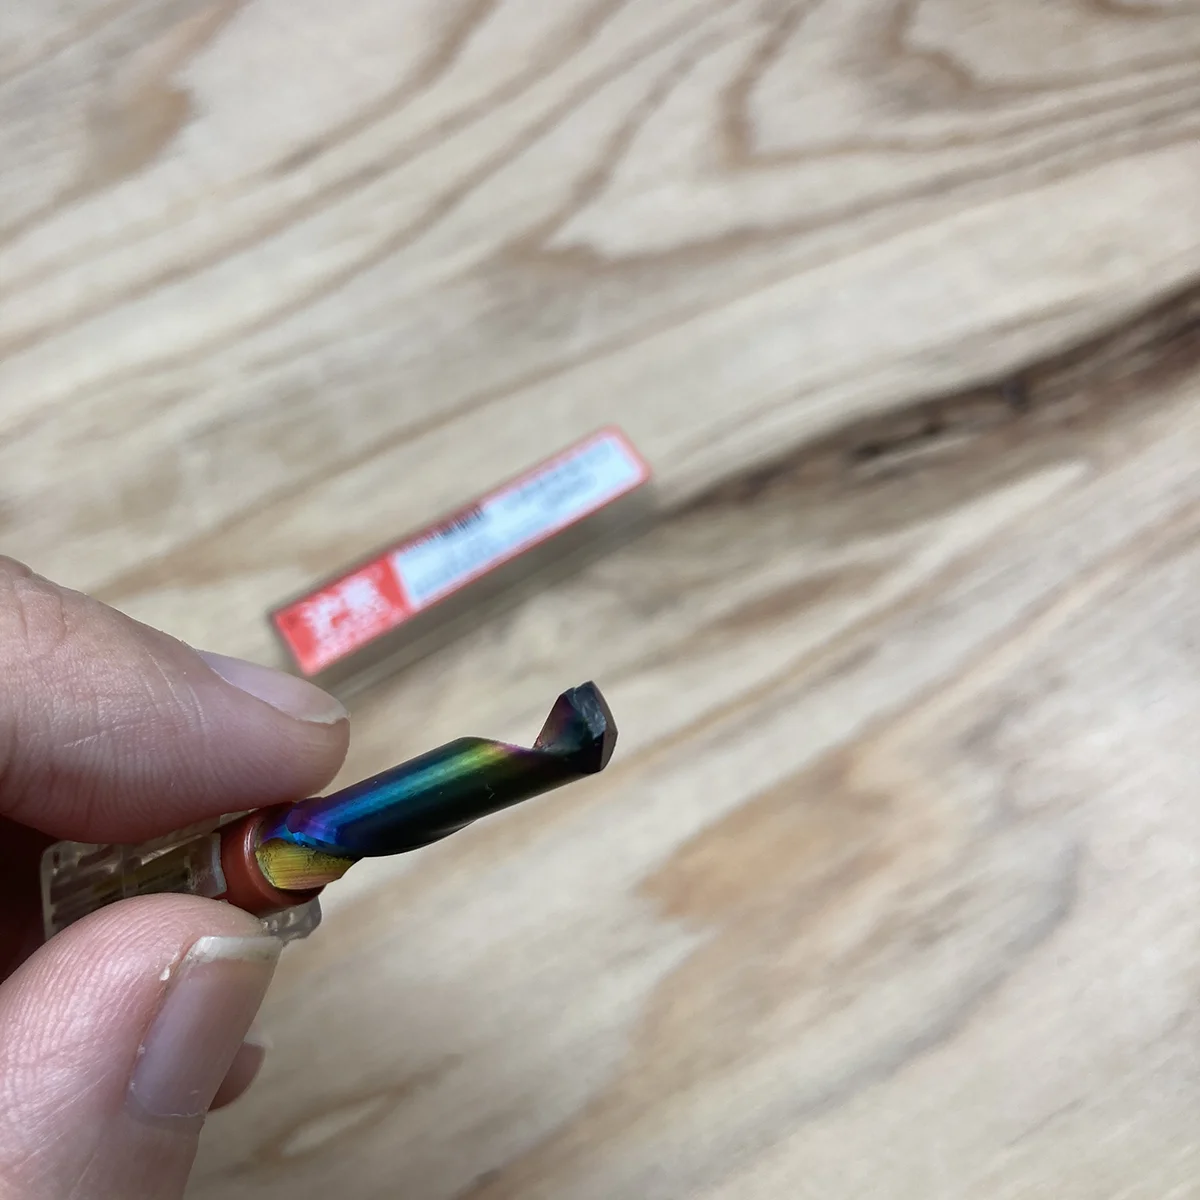
完全未経験から独学でCNC加工を始めて約2ヶ月。 じわじわと腕が上がっている…と言いたいところですが、手元には無惨に折れた4本のエンドミル(ビット)の屍(しかばね)が転がっています。
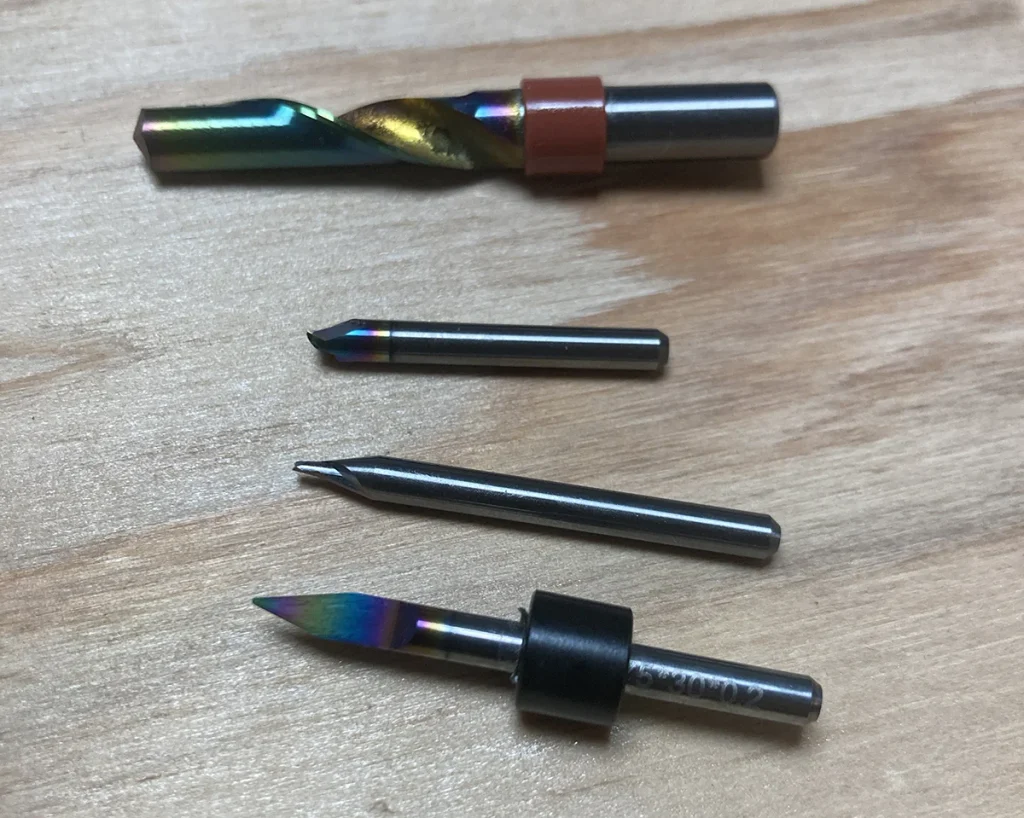
損害額、およそ10,000円。
光造形3Dプリンターでプリントに失敗し、高額レジンを廃棄するのも相当心が折れますが、CNCで『甲高い金属音』とともに高価な刃物やマシンを壊すダメージは、精神的にちょっと別格です。
ほんの少しの判断ミスで、一瞬でゼロになるビットたち。ですが、彼らが折れたのには100%明確な理由(=僕の経験不足とポカミス)がありました。
今回は、工房のCNCの犠牲となった4本のビットたちの「散り様」と、そこから学んだ痛烈な教訓をご紹介します。
1人目の犠牲者:瞬殺された超繊細刃「30度 0.2mm V彫刻ビット」
- 目指した加工: 真鍮(ブラス)への超精密な3D彫刻仕上げ
- 使用回数: 1回(デビュー戦で即死)
真鍮の表面に超細密な彫刻を施したく、荒削り後に「30度 0.3mm」で1回目の仕上げを行い、さらに追い込みとして「30度 0.2mm」の極細Vビットを投入しました。
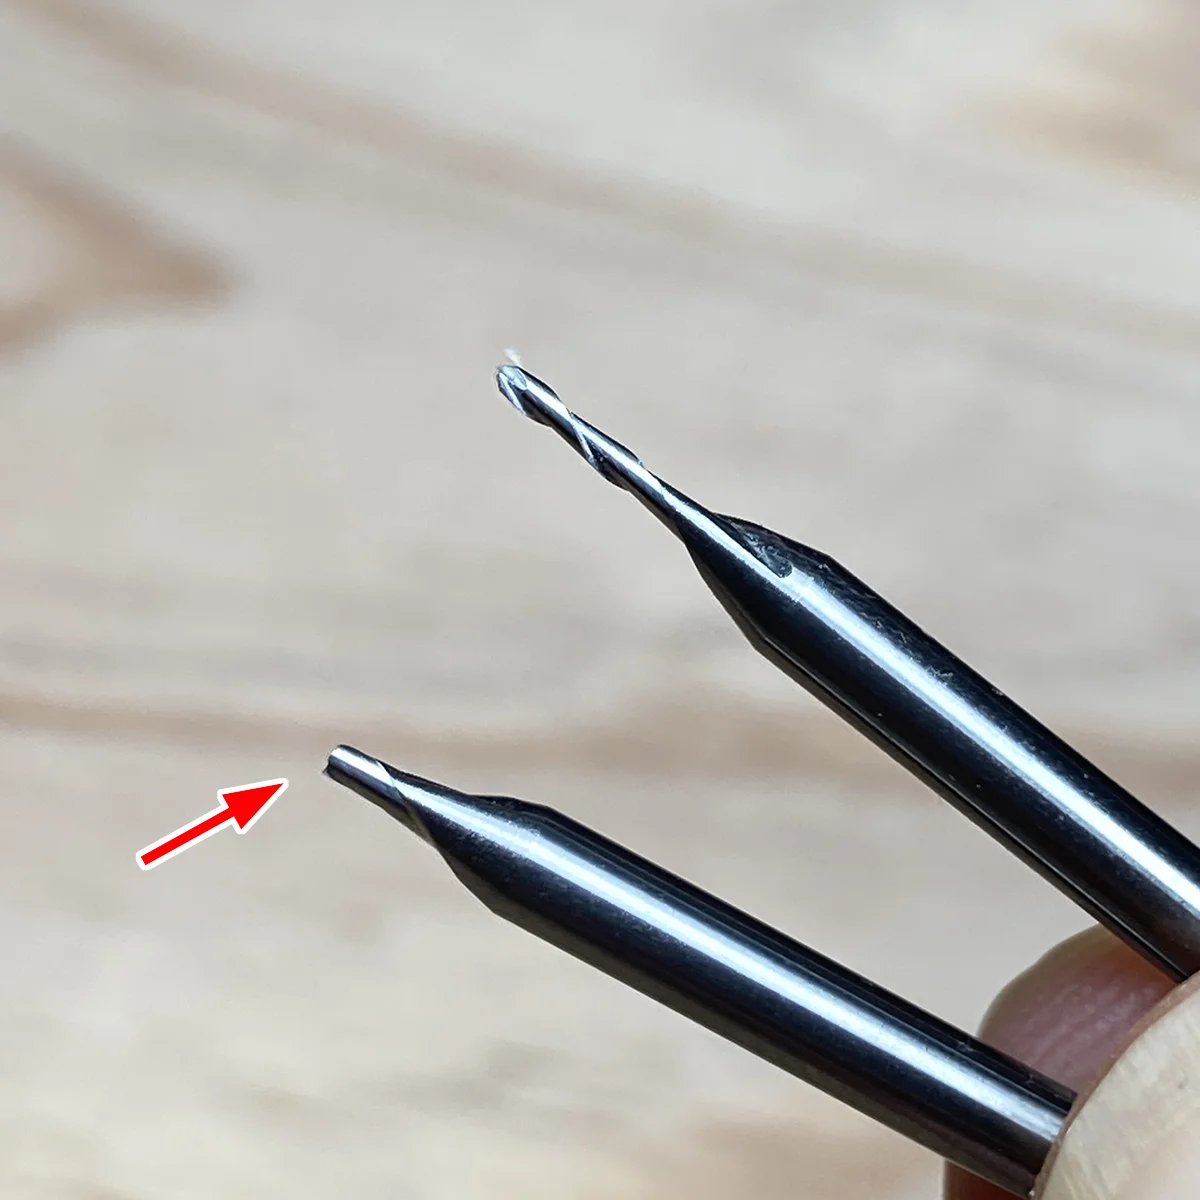
しかし、先端わずか0.2mm、片角15度という刃先は、金属相手にはあまりにも華奢すぎました。 削り始めた瞬間に刃先が耐えきれず、一発で欠けて終了。いくら段階を踏んで仕上げ代を減らしていたとはいえ、金属を相手にする時は「刃先にかかる負荷」に対して桁違いに慎重でなければならないと痛感しました。
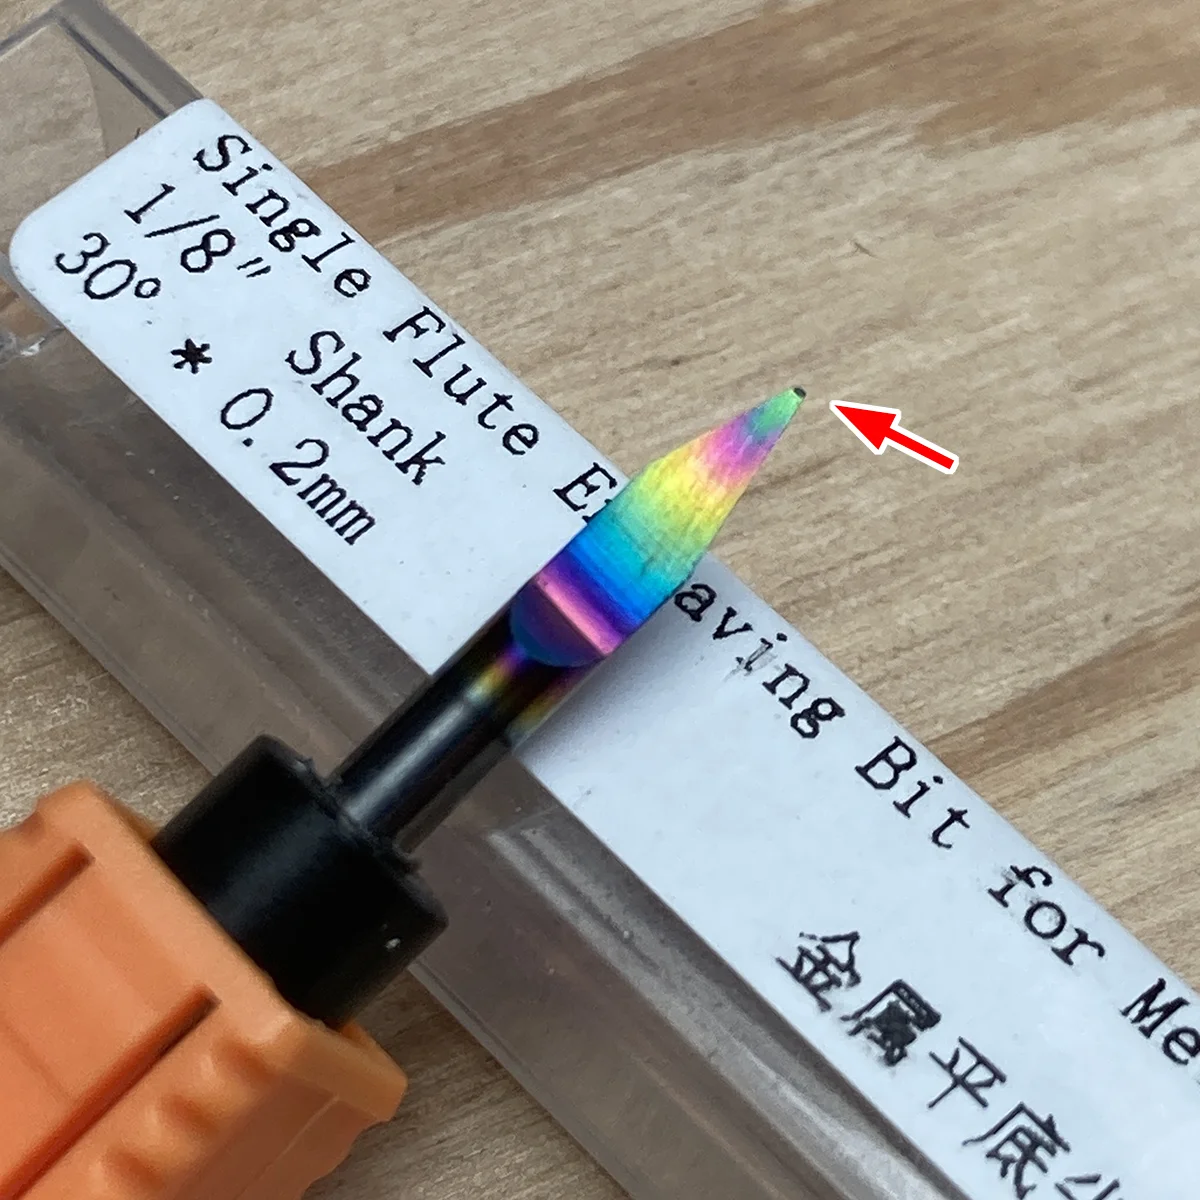
👉画像とは違う仕様も物理的にもかなりとがった彫刻ビットはこちら[Genmitsu 15度 0.1mm 3.175mm軸] 注:非常に破損しやすく使用には細心の注意を!
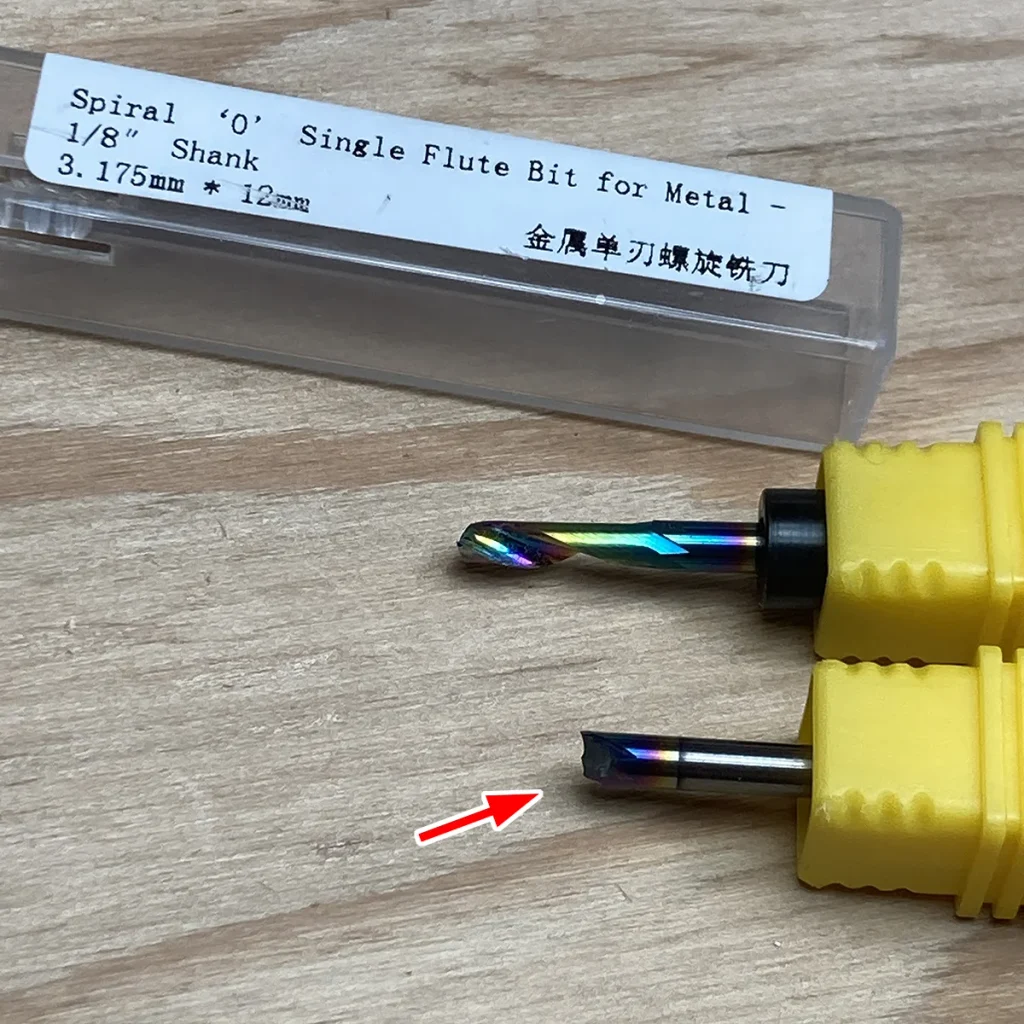
2人目の犠牲者:熱の罠にハマった「3.175mm フラットエンドミル」
- 目指した加工: 1mm厚の真鍮板への文字彫刻 + 輪郭切り出し
- 死因: 海外DIY動画を真に受けた「両面テープ固定」
YouTubeの海外メイカー動画でよく見かけるテープでのワーク固定。 「これ便利そうだな」と、1mm厚の真鍮板を両面テープでベッドに貼り付けて加工を開始しました。
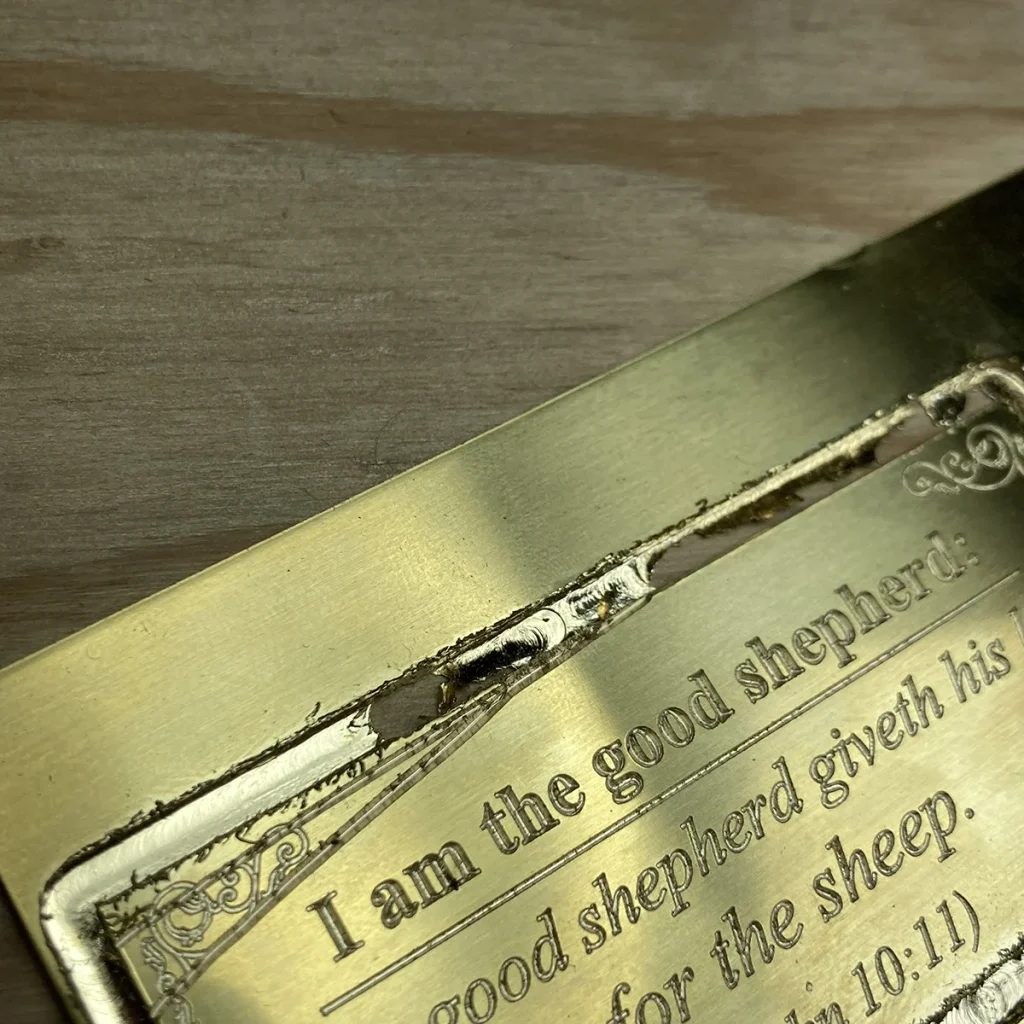
文字彫刻の段階では何の問題もなく、調子よく進んでいました。異変が起きたのは最後の「輪郭切り出し(外周カット)」です。 あと少しで切り終わるというところでマシンから『ビリビリビリ…!』と嫌な振動が発生。あれよあれよという間に振動が大きくなり、緊急停止ボタンに手を伸ばす間もなく『ポキリ』と逝ってしまいました。
【原因の分析】 彫刻と違い、板をすっぽり切断する「輪郭加工」は刃と材料の接触面積が激増します。 これにより発生した強い摩擦熱が真鍮板全体に伝わり、材料が熱々に加熱。その熱で両面テープのノリがゆるゆるに軟化してしまったのです。 支えを失った材料が暴れて強いビビリ(振動)を生み、耐えかねたエンドミルが折損しました。
教訓:金属板の切り出しで両面テープは厳禁。絶対にクランプやバイスで物理的にガチガチに固定すること!
3人目の犠牲者:無理な突撃で粉砕「1mm ストレートボールエンドミル」
- 目指した加工: アルミ加工での垂直壁のある立体彫刻の仕上げ
- 死因: 荒削りの「削り残し」への無謀な突撃
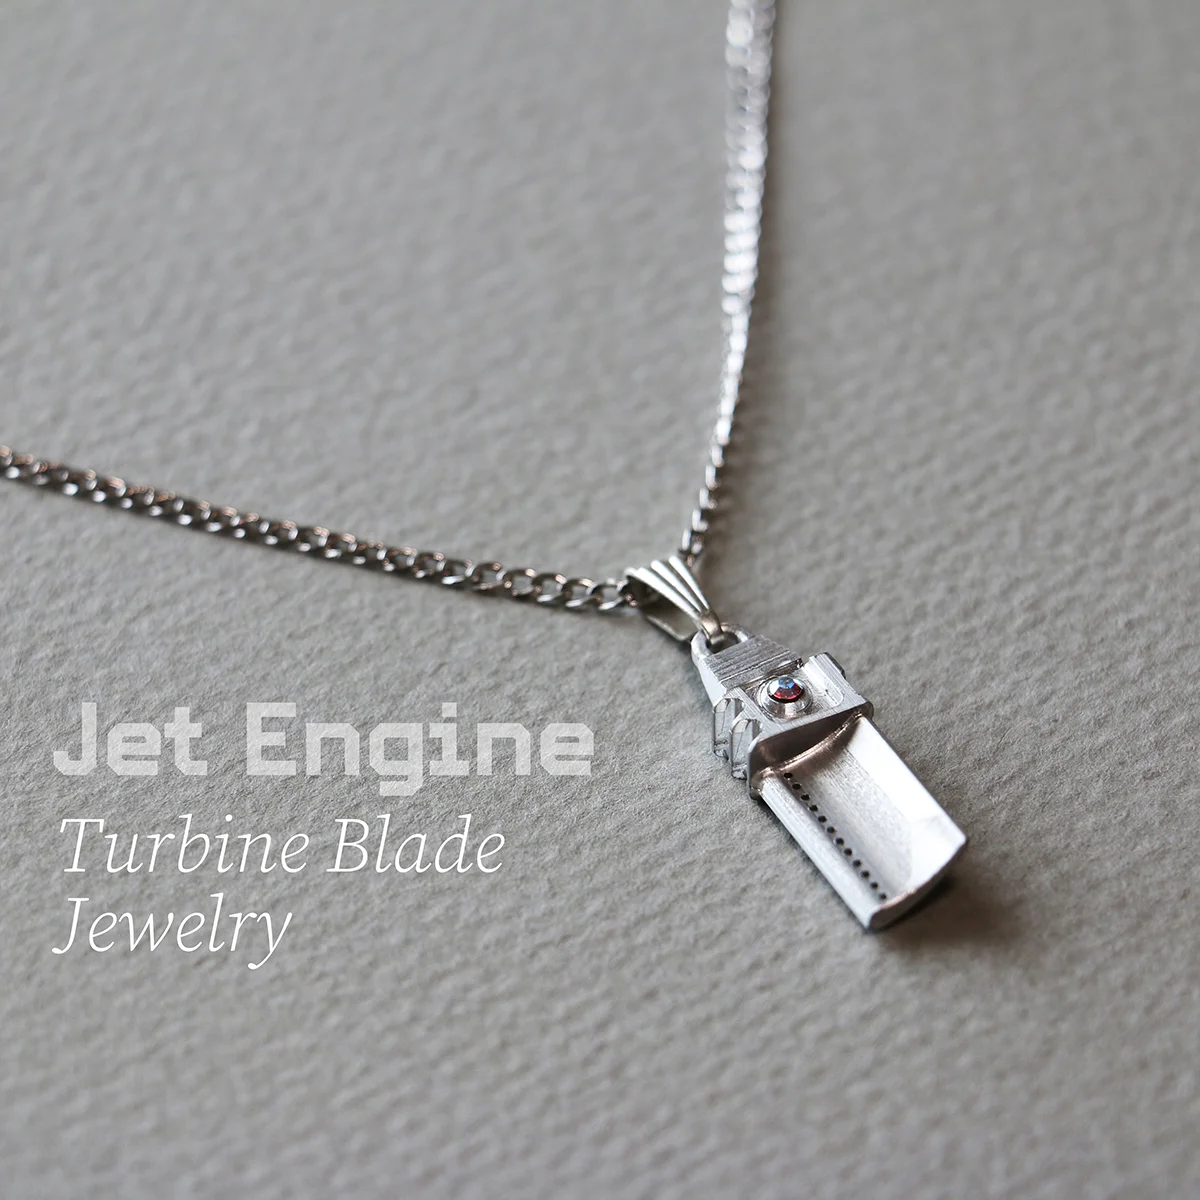
先端が球状になっているボールエンドミルは立体彫刻の救世主ですが、多くのものは根元に向かって太くなるテーパー形状をしています。しかし今回使ったのは根元から先端までずっと1mmの「ストレート軸」。 垂直に立った壁面を綺麗に仕上げるのには最高の工具ですが、なんと言っても細い。
散った原因は、アルミ加工での荒削り段階での仕上げ代(削り残し)の残しすぎでした。 本来なら、もう少し細い刃で段階的に荒削りを追加し、削り残しを極限まで減らしてからこの1mm刃を投入すべきでした。しかし横着をしてそのまま突っ込ませた結果、刃にかかる切削負荷が許容量をオーバー。一瞬で吹き飛びました。
3Dプリンターならスライサーにお任せで綺麗に作ってくれますが、CNCはツールパスの工程設計(どの順番でどう削るか)の良し悪しがそのまま刃の生死に直結すると思い知らされました。
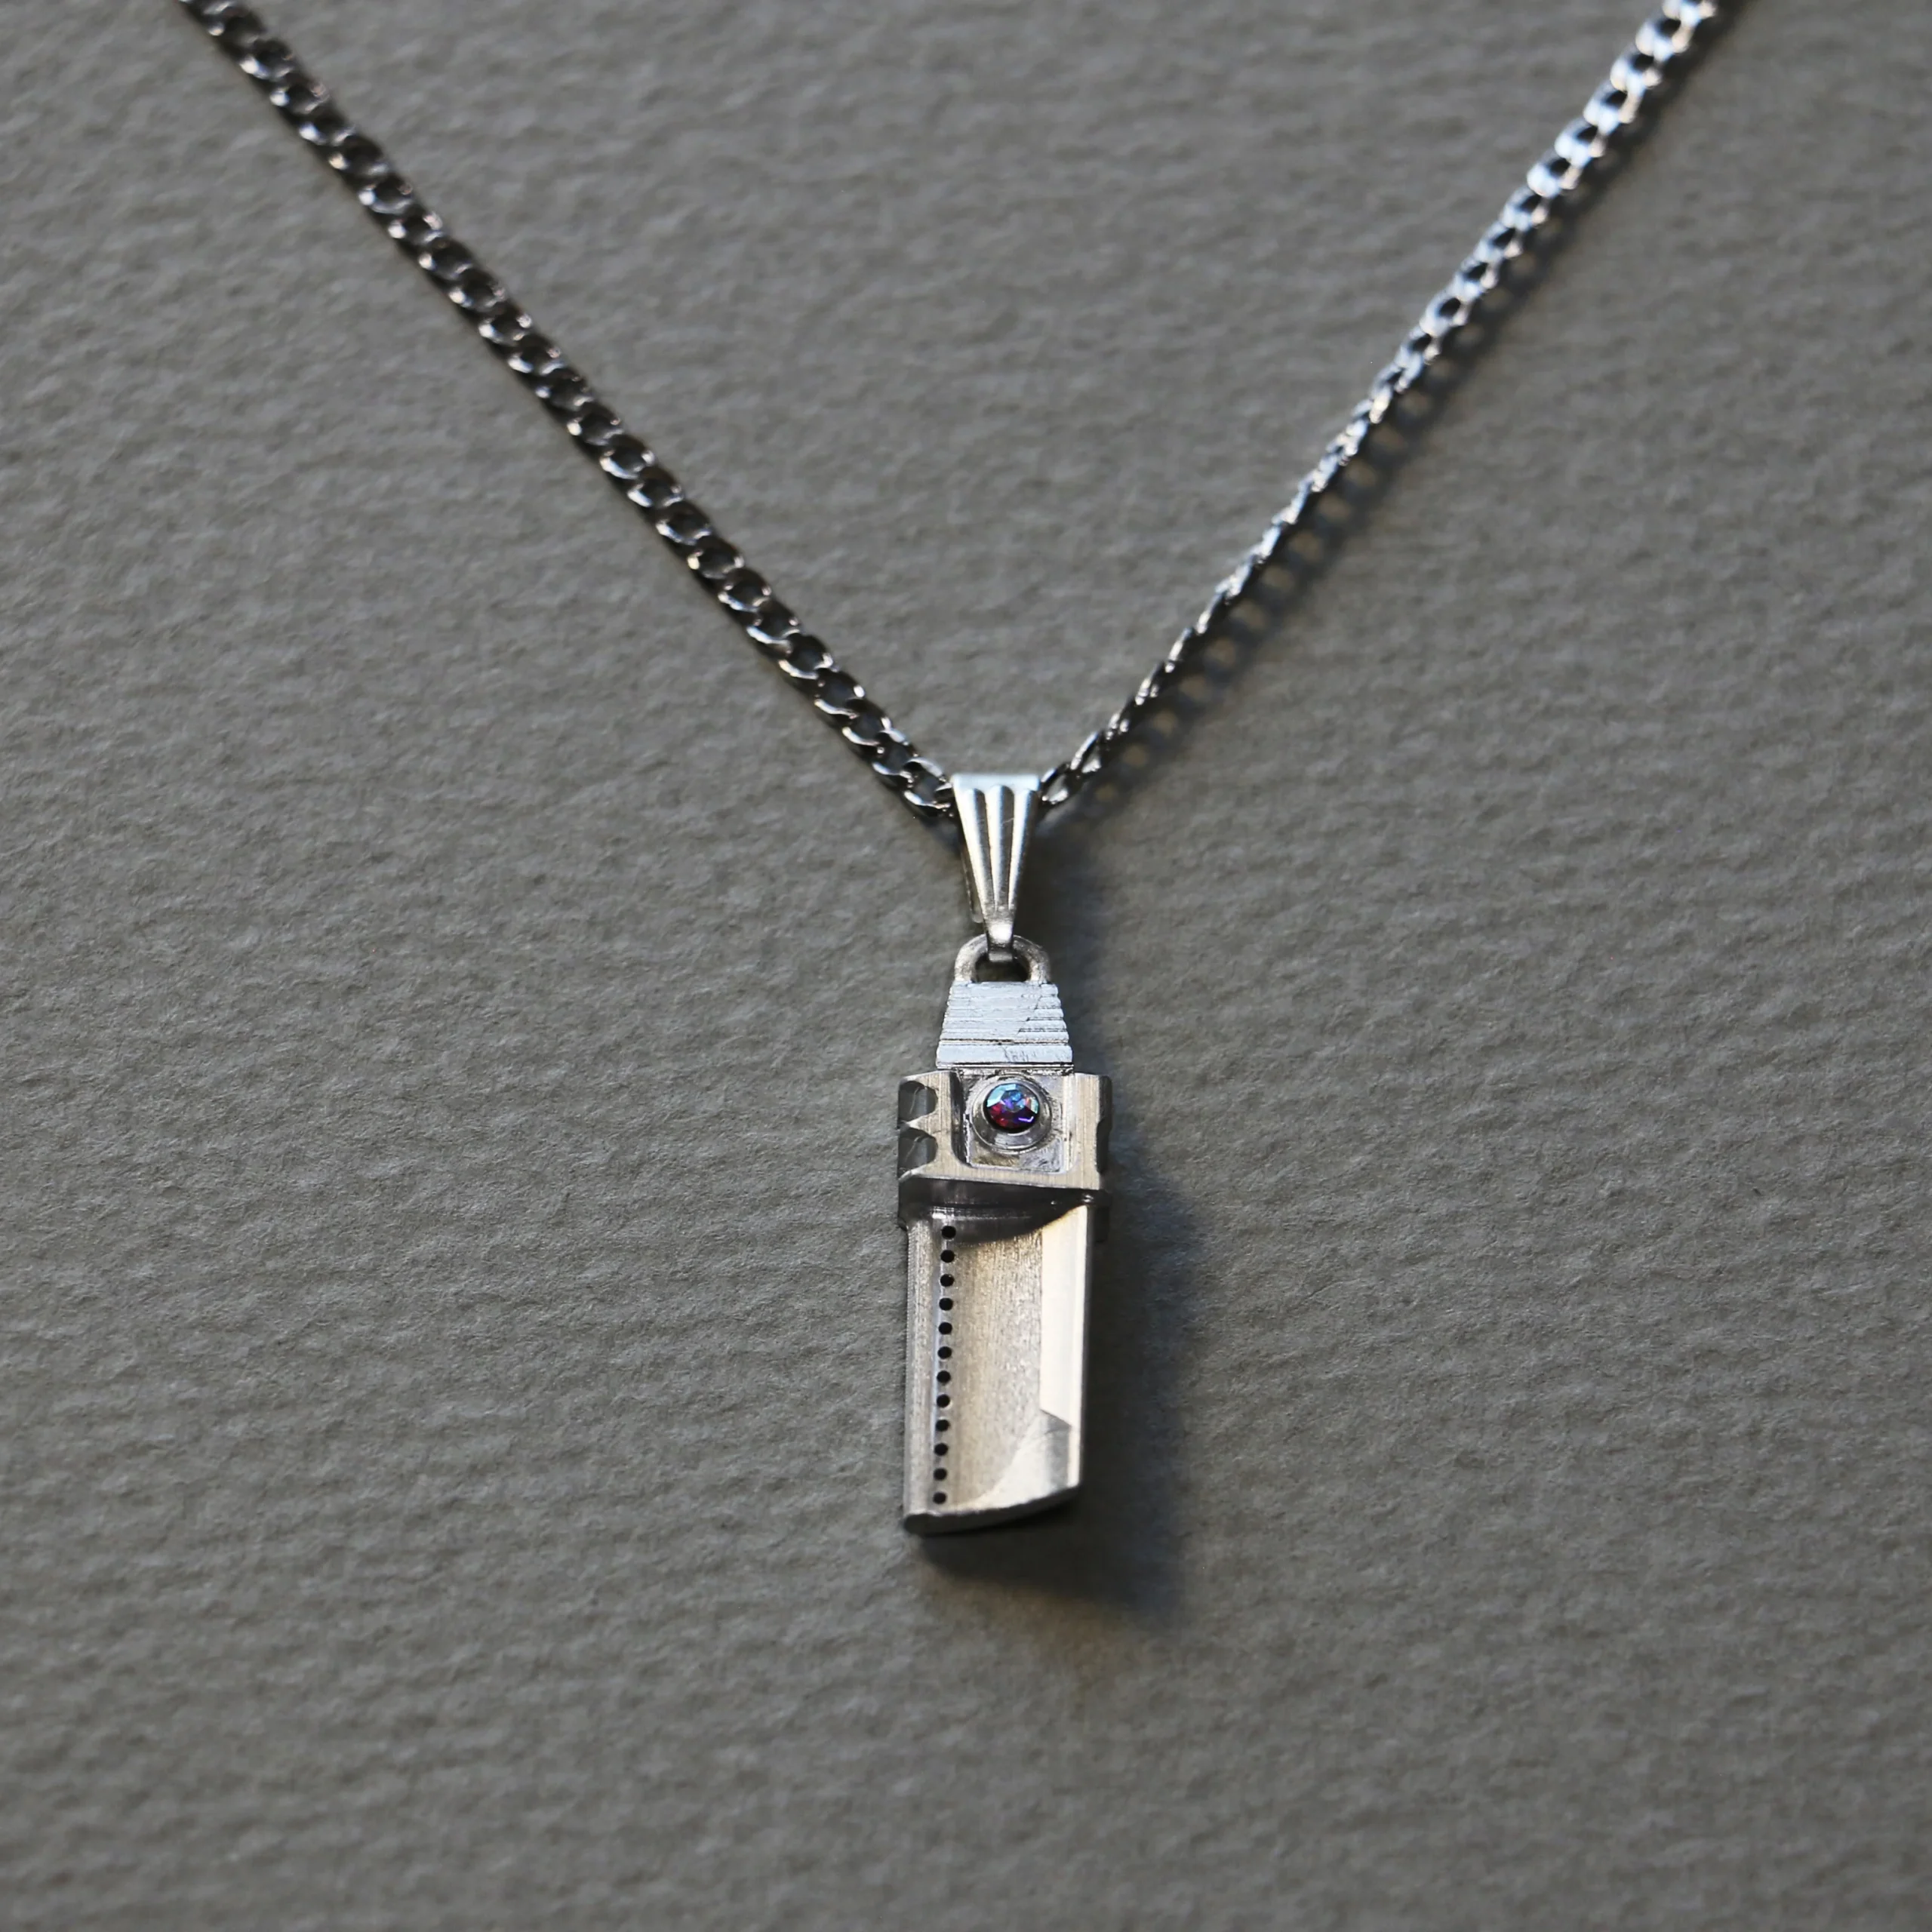
- 教訓を糧に1mmストレートボールエンドミルで削り出した【タービンブレード型ペンダントトップ
4人目の犠牲者:高額エンドミルを襲ったポカミス「6mm フラットエンドミル」
- 目指した加工: 大型材の切削
- 死因: Z軸センサーのコネクター抜けによる「テーブル突撃」
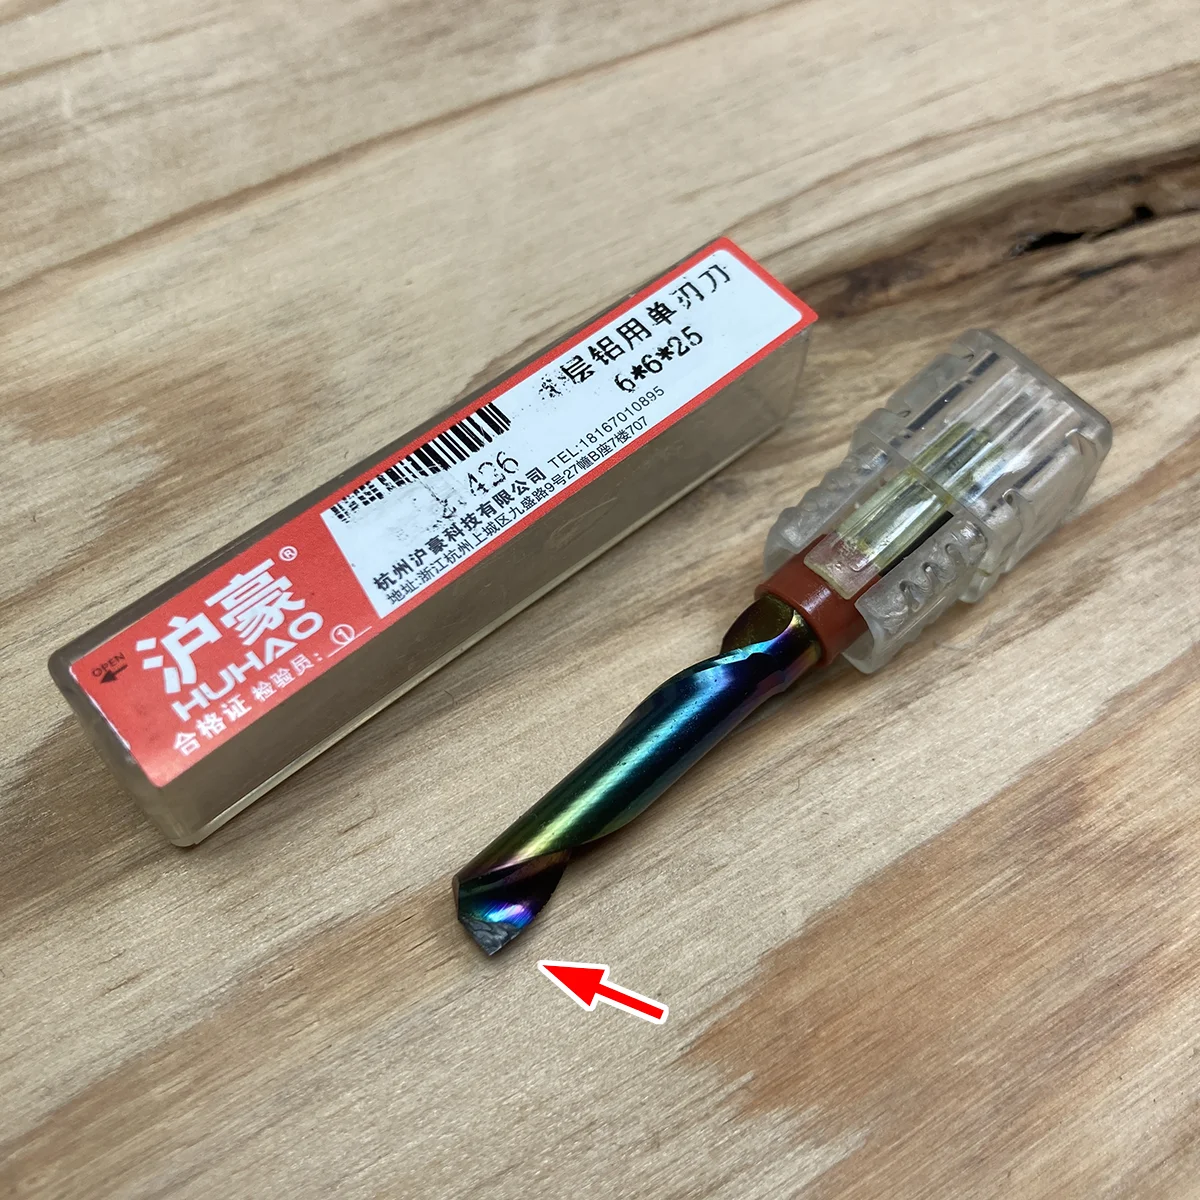
最後の犠牲者は、手持ちの中で一番太く、一番高価だった6mmのフラットエンドミルです。 これは完全に僕の不注意(ポカミス)で破壊してしまいました。
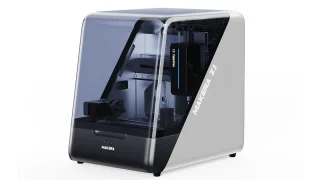
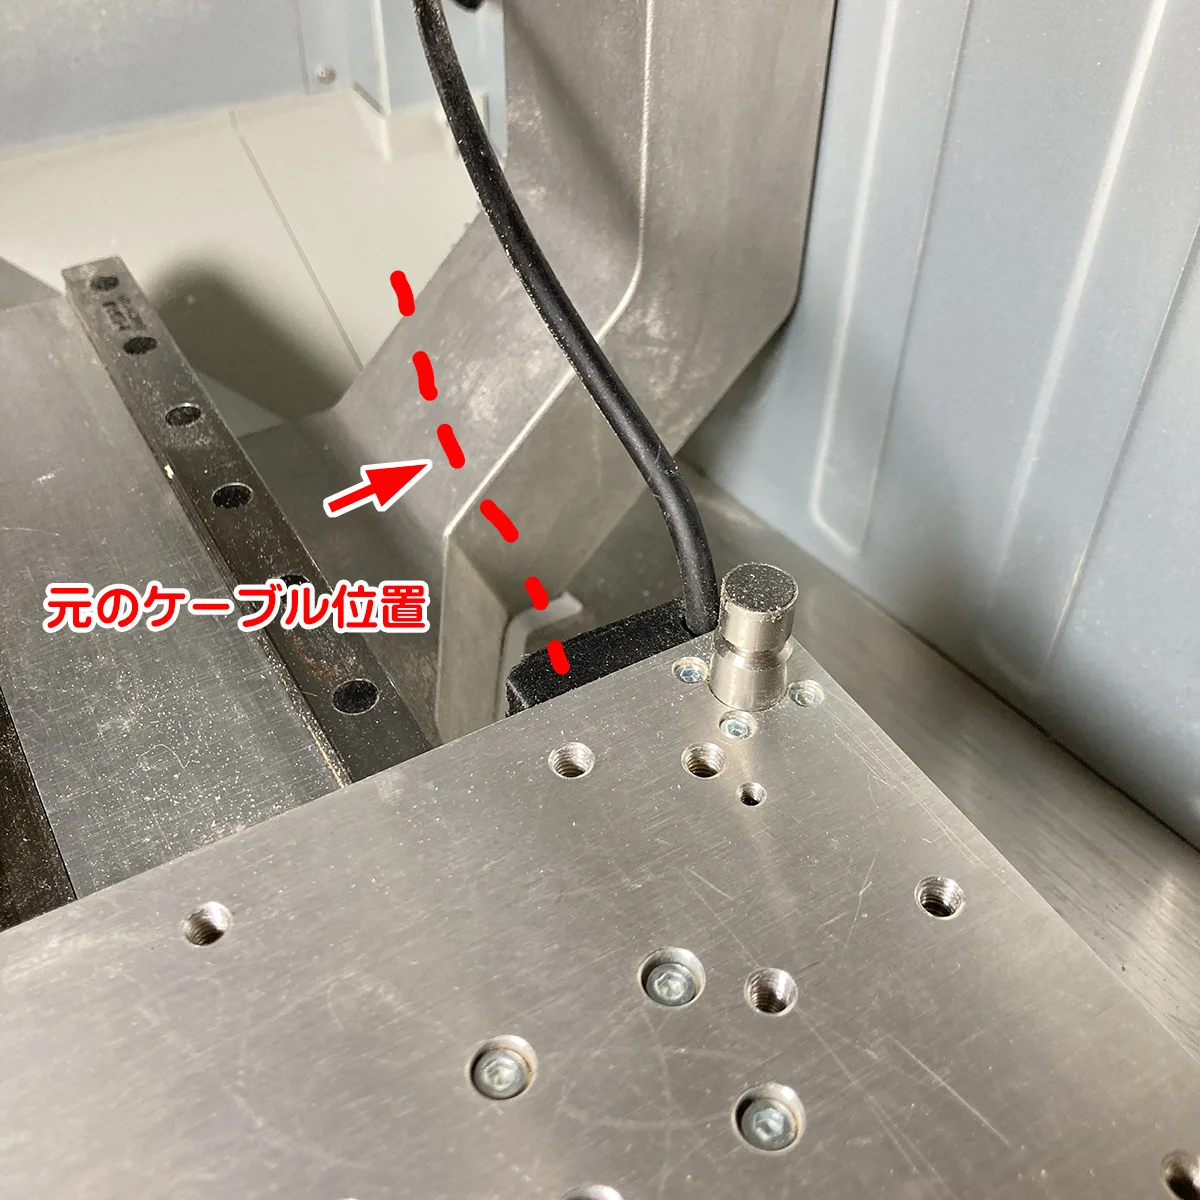
僕が使っている Makera Z1 Pro は、テーブル右上にツールの長さを自動計測する「Z軸センサー」がついています。ただ、標準状態だとこのセンサーケーブルが加工エリアの内側に少し食い込んでおり、大きな板材をセットする時に干渉してしまいます。
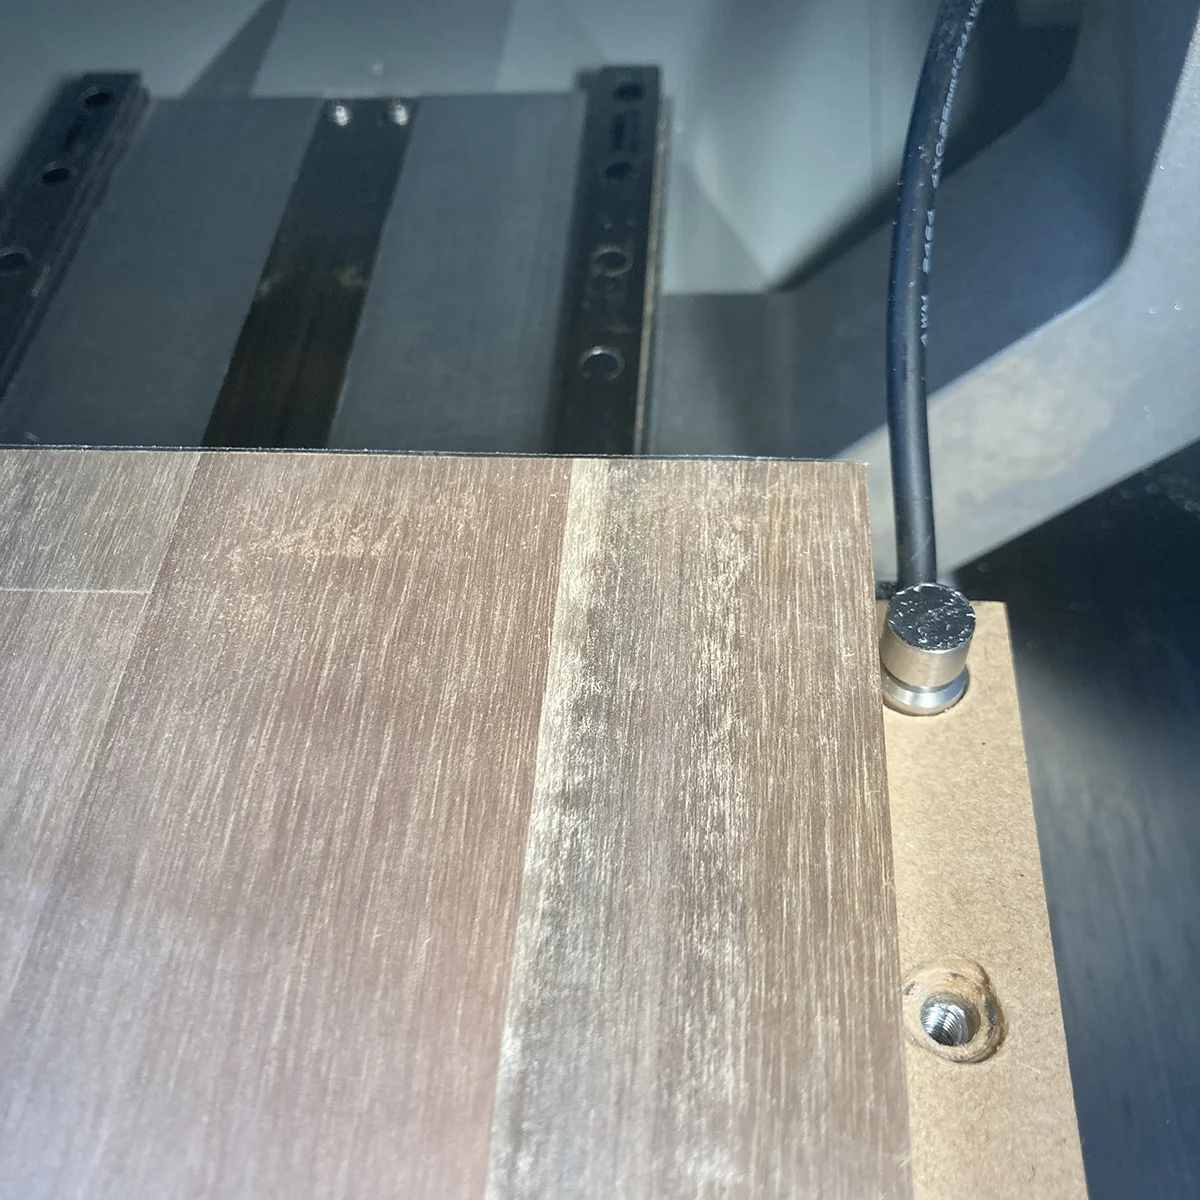
そこで僕は、ケーブルを留めているクランプを外し、少し引っ張って材料に当たらないよう位置をずらしました。 ここまでは良かったのですが……クランプが無いために知らず知らずのうちにケーブルが引っ張られてZ軸センサーのコネクターが抜けてしまっていたことに気づかないまま、プログラムをスタートさせてしまったのです。
センサーが反応しないマシンは、テーブルの位置を認識できません。 6mmの太いエンドミルを装着した主軸は、勢いよく加工テーブルに向かってまっしぐらに大激突。一瞬で高価な刃先が粉砕しました。まさかコネクターが抜けているとは夢にも思わず、目の前が真っ白になりました。
失敗からの改善(DIY)
あまりのショックに落ち込みましたが、すぐに3Dプリンターを回し「ケーブルを右側に逃がして固定できる専用クランプ」を自作して取り付けました。 痛すぎる出費でしたが、この失敗のおかげで、現在は長尺の材料でも安全に十分な加工エリアを確保して削れるようになっています。
おわりに:失敗の数だけ、DIY勢は強くなる
初心者のうちは、これからも色々なヘマをやらかすと思います。 ですが、折れたビットの数だけ「なぜダメだったのか」の理屈が分かり、自分の中にノウハウとして蓄積されていく実感があります。
CNCの刃を折ると一瞬落ち込みますが、それは「正しい知識を手に入れるための授業料」です。 僕の1万円分の失敗談がこれからCNCを始めるどなたかの刃(と心)を救うきっかけになれば、これ以上嬉しいことはありません。
投稿者プロフィール
-
建築3Dモデラー・BIMオペレーター
各種3Dプリンター、レーザー加工機、カッティングプロッターを活用した「モノづくり工房」を運営中。Makera Z1 Proの導入をきっかけにCNC加工の世界へ!